CNC 밀링과 라우팅용 피드·스피드 계산기는 재료와 공구 조건을 입력해 스핀들 회전수와 이송 속도를 구한다. 계산 결과는 시작점으로만 사용해야 하며, 기계와 공구 조건에 맞춰 조정해야 한다.
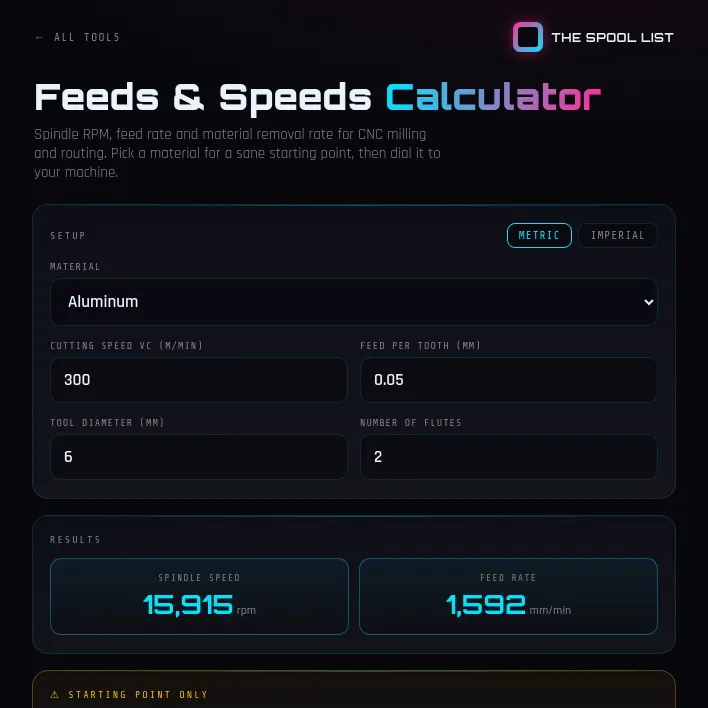
미터법과 야드파운드법 중 하나를 선택하고 재료, 절삭 속도, 날당 이송량, 공구 지름, 날 수를 입력한다. 계산기는 스핀들 회전수와 이송 속도를 표시한다.
계산 결과는 보수적인 출발점일 뿐이다. 필요한 조건은 기계의 강성과 출력, 공구 코팅, 절삭 깊이, 절삭유 사용 여부에 따라 달라진다. 이 프리셋은 초경 공구를 기준으로 하며, 낮은 조건에서 시작해 절삭 소리를 들으며 조정하라고 안내한다.
계산식과 사용 예
계산기는 표준 밀링 공식을 사용한다. 야드파운드법에서 스핀들 회전수는 RPM = SFM × 3.82 ÷ D로 구한다. SFM은 표면 속도(분당 피트), D는 공구 지름(인치)이며, 3.82는 12 ÷ π를 반올림한 값이다. 이송 속도는 IPM = RPM × chip load × flutes로 계산한다. 여기서 칩 로드는 날당 이송량(인치), flutes는 공구 날 수다. 회전수로부터 표면 속도를 구하는 식은 SFM = RPM × D ÷ 3.82다.
미터법에서는 스핀들 회전수가 RPM = Vc × 1000 ÷ (π × D)로 계산된다. Vc는 절삭 속도(m/min), D는 공구 지름(mm)이다. 이송 속도는 Vf (mm/min) = RPM × fz × z이며, fz는 날당 이송량(mm), z는 날 수다. 단위 환산 기준은 1 m/min ≈ 3.28 SFM, 1 SFM ≈ 0.305 m/min이다.
예를 들어 600 SFM에서 1/4인치, 2날 초경 엔드밀을 사용하면 회전수는 600 × 3.82 ÷ 0.25 ≈ 9,170 RPM이다. 칩 로드가 0.002인치라면 이송 속도는 9,170 × 0.002 × 2 ≈ 37 IPM이다. 스핀들이 계산된 회전수에 도달하지 못하면 최대 회전수로 운전하고, 칩 로드를 유지하도록 이송 속도도 같은 비율로 낮춰야 한다.
재료별 표면 속도 참고값
아래 값은 범용 엔드밀에 일반적으로 제시되는 보수적인 밀링 표면 속도다. 기계, 공구 코팅, 절삭 깊이, 절삭유 조건에 따라 조정해야 하며, 특정 커터에 대한 공구 제조사의 자료를 우선한다. 모든 값은 한계가 아닌 시작점이다. m/min 값은 SFM에서 환산해 5 단위로 반올림했다.
- 알루미늄 합금(6061, 5052): 초경 600–1,000 SFM(185–305 m/min), 고속도강(HSS) 250–500 SFM(75–150 m/min)
- 황동: 초경 400–800 SFM(120–245 m/min), HSS 150–300 SFM(45–90 m/min)
- 구리: 초경 300–600 SFM(90–185 m/min), HSS 100–200 SFM(30–60 m/min)
- 연강·저탄소강: 초경 250–450 SFM(75–135 m/min), HSS 70–100 SFM(20–30 m/min)
- 합금강·공구강(미리 경화된 강): 초경 150–300 SFM(45–90 m/min), HSS 40–70 SFM(10–20 m/min)
- 스테인리스강(304, 316): 초경 150–300 SFM(45–90 m/min), HSS 40–80 SFM(10–25 m/min)
- 티타늄 합금: 초경 100–200 SFM(30–60 m/min), HSS 30–50 SFM(10–15 m/min)
- 회주철: 초경 250–450 SFM(75–135 m/min), HSS 50–100 SFM(15–30 m/min)
- 아크릴·경질 플라스틱: 초경 500–1,000 SFM(150–305 m/min), HSS 300–500 SFM(90–150 m/min)
- 경목·합판·MDF(라우터): 초경 1,000–2,000 SFM(305–610 m/min), HSS 500–1,000 SFM(150–305 m/min)
댓글 (0)
로그인하면 이 기사에 내 생각을 남길 수 있어요